


防伪标签印刷质量把控,套印精度与色彩管理
文章分类:行业防伪 发布时间:2026-09-30 原文作者:www.lianyun315.com 阅读(1)
防伪标签不仅是功能件,也是包装的脸面。套印偏差0.2mm,防伪标签上的防伪团花就可能糊成一片;色彩偏差3个,品牌专色就面目全非。质量把控,从套印精度和色彩管理两大阵地展开。
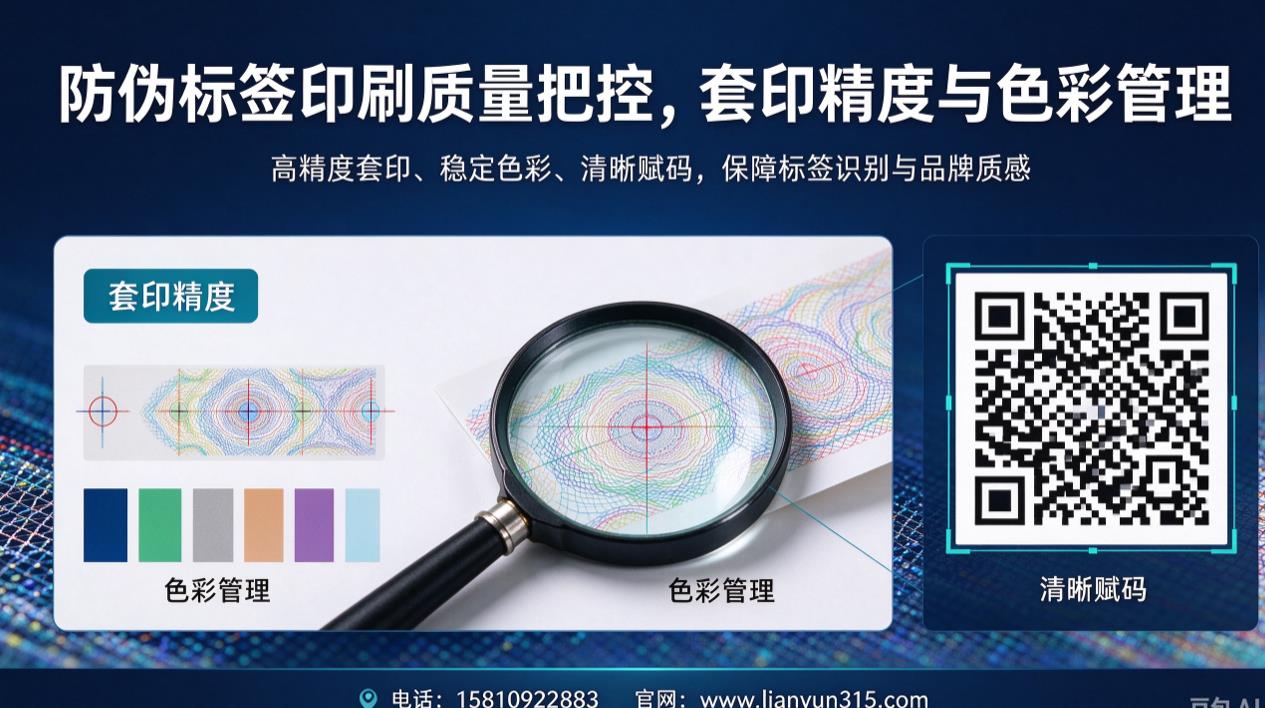
套印精度:毫米之下的较劲
套印精度是什么
多色印刷时,各色版图案必须严丝合缝地叠印在一起。套印精度就是衡量这种对齐程度的指标,单位为mm。普通标签±0.15mm即合格,防伪标签因涉及微缩文字、精细团花,通常要求±0.08mm以内。
精度失控的恶果
套印偏差超标,微缩文字变"微缩墨团",防伪团花线条粘连,烫金边缘露白——防伪效力大打折扣,高端工艺的视觉档次也瞬间崩塌。
精度如何保障
设备端:采用带自动套准系统的印刷机,实时监测色标偏差并自动微调;材料端:选用伸缩率稳定的薄膜材料,避免印刷张力引起变形;环境端:车间恒温恒湿,消除温湿度对材料和油墨的影响。
色彩管理:让专色不偏不倚
专色的品牌意义
品牌专色(如某品牌的"蒂芙尼蓝"、某酒企的"茅台红")是视觉识别的核心资产。专色偏差即品牌资产流失,消费者眼中的"颜色不对"往往直接关联"产品不对"。
色彩管理全流程
印前环节使用标准光源下的屏幕校色,确保设计稿色彩基准准确;制版环节生成ICC色彩特、曲线,实现从屏幕到印版的色彩转换;印刷环节以潘通色卡或实物色样为标准,机长每500张抽验色彩密度;出厂环节在标准光源箱(D65光源)下进行终检,杜绝"车间一个色、阳光下另一个色"。
Delta E数值标准
专业厂家的专色控制标准为Delta E≤2(人眼几乎无法察觉差异),普通标签可放宽至Delta E≤3。合同中明确Delta E标准,大货验收有量化依据。
北京联耘多彩科技开发有限公司将套印精度和Delta E指标写入工艺标准,电话:15810922883,官网:www.lianyun315.com,每批次标签附出厂检验报告,关键参数可溯源、可验证。
过程质量控制体系
三级检验制度
机长自检:印刷过程中每小时抽样检测套印与色彩;巡检员专检:每班次全项目巡检并记录;出厂终检:按GB/T抽样标准对成品进行全项目检验。
检测设备配置
密度仪测油墨密度、色度仪测色彩偏差、放大镜检测套印与微缩文字、扫码设备全数校验二维码。工欲善其事,必先利其器——检测设备的投入反映厂家对质量的诚意。
数据化管理
每批次质量数据录入系统,生成趋势分析图。某台设备套印偏差呈缓慢漂移趋势,系统自动预警安排检修——把质量问题消灭在萌芽,而非发现于客户投诉。
企业方如何参与质量把控
明确验收标准
签约时书面明确套印精度、废品率等关键指标及验收方法,避免"合格与否"各说各话。
封样比对
以确认样品为基准,大货到货后随机抽样比对,差异超标依据合同条款处理。
套印精度和色彩管理,是防伪标签品质的两根支柱。毫米之间的较真、色差之间的较劲,体现的不仅是厂家的技术实力,更是对品牌资产的敬畏。选择把质量参数写进标准、放进报告的厂家,品牌方才睡得安稳。

我们是谁 
联耘防伪公司是北京联耘多彩科技开发有限公司旗下防伪标签办理系统,防伪产品和防伪标签销售和服务企业,为客户和商家提供数码防伪、二维码防伪、防伪标签制作印刷以及溯源、防窜货、防伪系统和防伪认证等服务。
防伪技术
- >温变色防伪标签
- >荧光油墨防伪标签
- >动态彩码防伪标签
- >电码防伪标签
- >揭开留底防伪标签
- >防伪码标签技术
- >不干胶防伪标签
- >易碎纸防伪标签
- >金线防伪标签
- >激光防伪标签
- >烫金防伪标签
- >双层防伪标签
- >高温变色防伪标签
- >滴水消失防伪标签
- >条码防伪标签
- >瓶贴防伪标签
- >二维码防伪标签
- >变动二维码防伪标签
联系我们
防伪标签定制_印刷防伪标签厂家_北京联耘多彩防伪标签定制厂家

 15810922883
 010-60700691
微信关注

微信扫码咨询
防伪热线:010-60700691


防伪标签印刷厂家,十年防伪技术研发经验、采用可变信息一物一码二维码防伪标签印刷技术给您的产品,联耘多彩防伪公司。